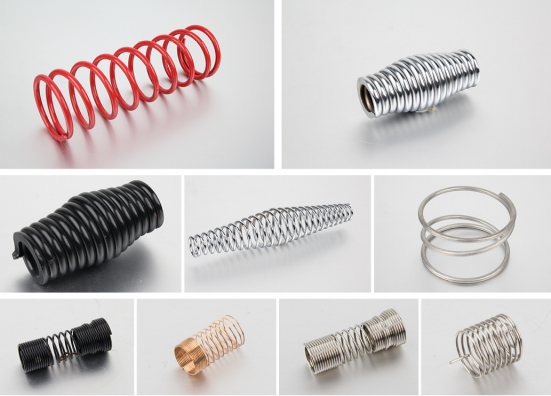
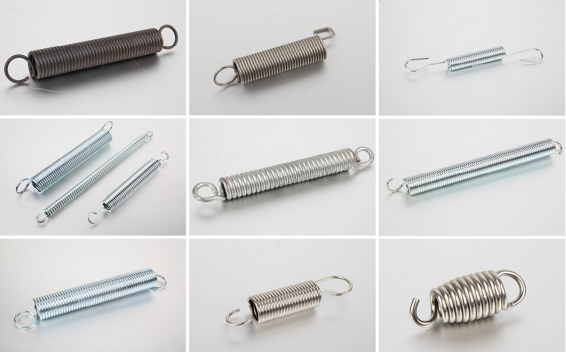
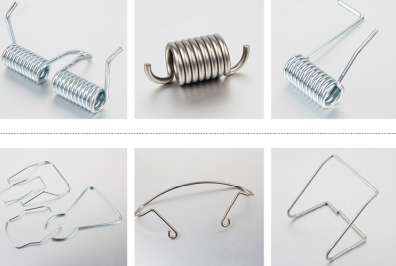
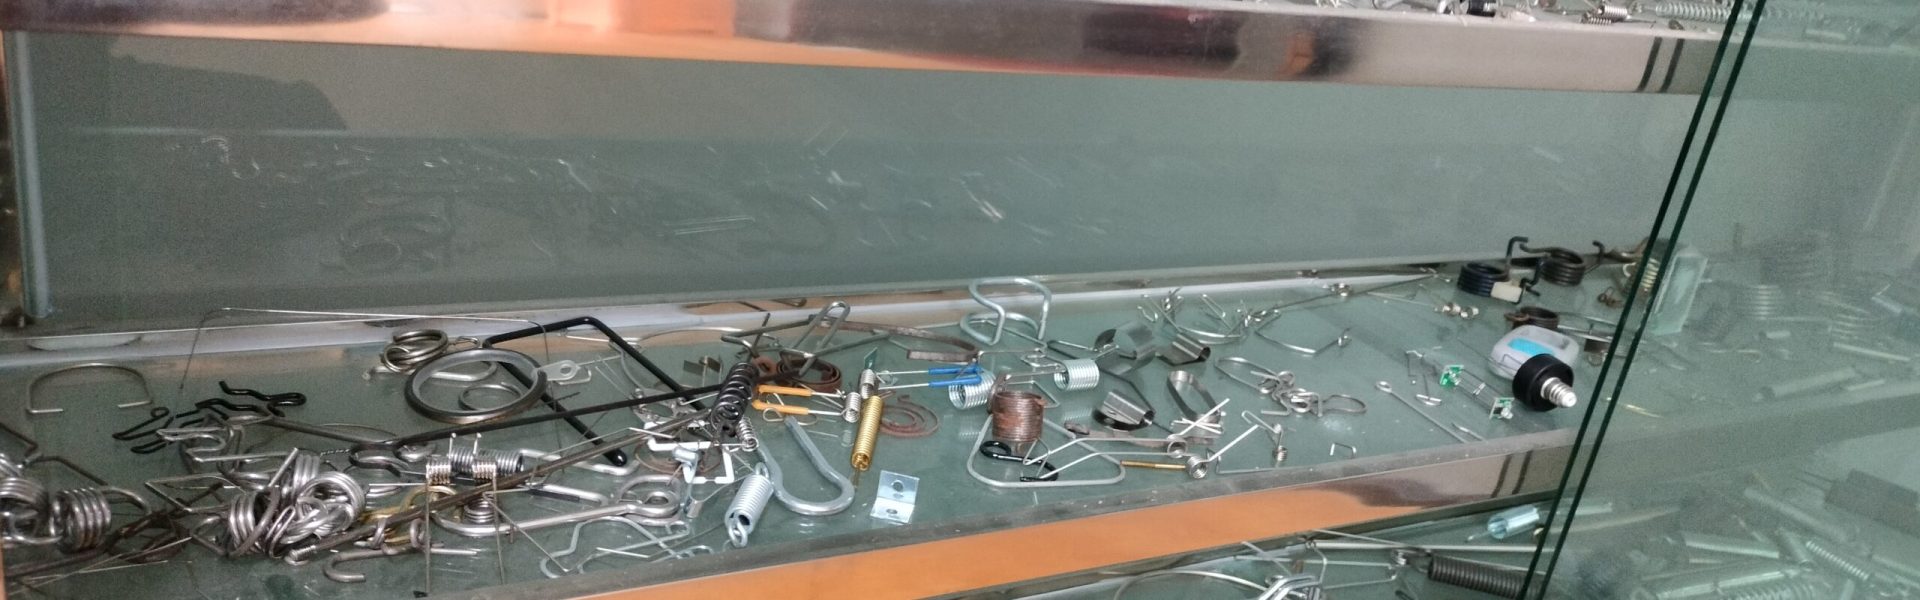
Ang among mga tubod gihimo aron makab-ot ang eksaktong mga detalye, pagsiguro sa labaw nga performance ug kasaligan.
Gikan sa stainless steel hangtod sa espesyal nga mga haluang metal, nagtrabaho kami sa lainlaing mga materyales aron matubag ang imong mga kinahanglanon.
Kung kinahanglan nimo ang compression spring, mga tuburan sa torsion, extension spring, o mga porma sa wire, naghatod kami ug naandang mga solusyon.
Ang direkta nga pagpresyo sa pabrika nagsiguro nga makuha nimo ang labing kaayo nga kantidad alang sa kalidad sa taas nga lebel.
Ang mga streamline nga proseso nagtugot kanamo sa paghatud sa imong mga order sa oras, matag higayon.
Episyente kami nga nagdumala sa internasyonal nga logistik aron ihatud bisan asa sa kalibutan.
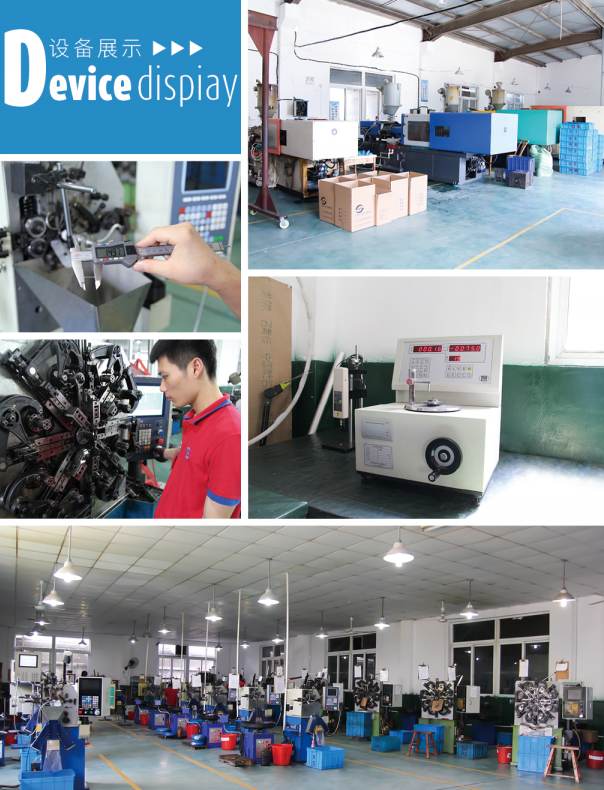
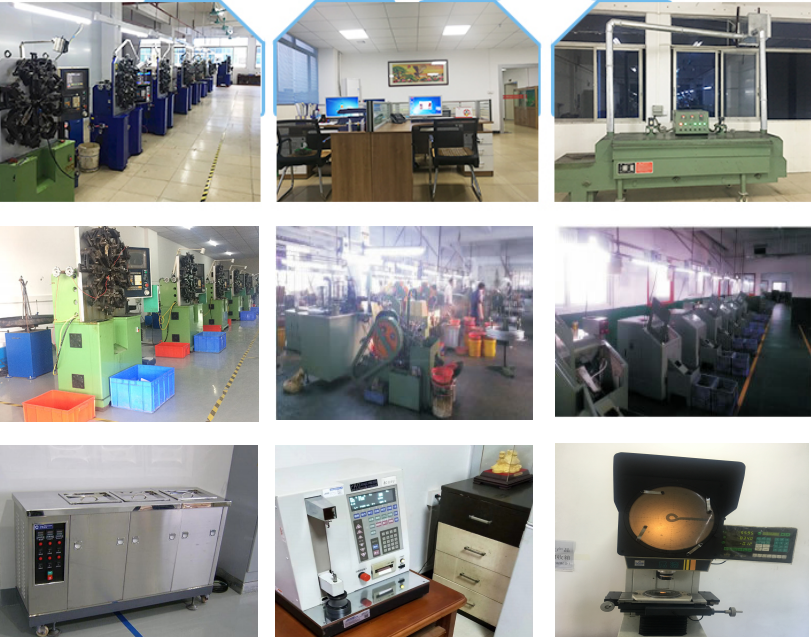
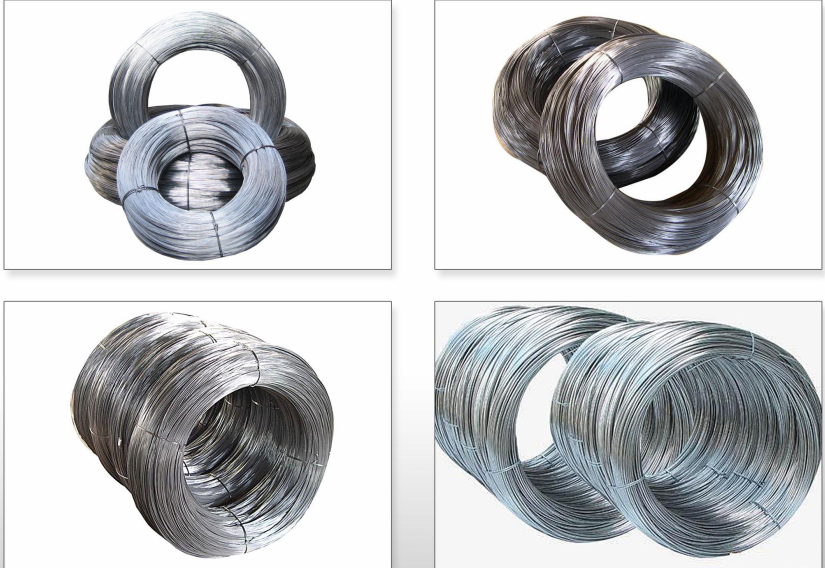
Ang mga tubod mao ang wala mailhi nga mga bayani sa daghang mga industriya, paghatag sa pagka-flexible, kusog, ug katukma nga gikinahanglan alang sa dili maihap nga mga aplikasyon. Kung nagdesinyo ka ug taas nga pasundayag nga makinarya o mga gamit sa adlaw-adlaw, ang pagpili sa husto nga materyal nagsiguro sa kasaligan, kalig-on, ug pagka-epektibo sa gasto. Atong gub-on ang mga kinahanglanon aron matabangan ka nga makahimo usa ka nahibal-an nga desisyon!
Ang mga spring steel hilabihan ka popular tungod sa ilang kombinasyon sa pagkamaunat-unat, tensile kusog, ug pagsukol sa kakapoy. Maayo kini alang sa mga aplikasyon diin ang mga tubod ubos sa kanunay nga kapit-os o pagkarga.
Kung ang imong aplikasyon naglakip sa pagkaladlad sa kaumog, kemikal, o grabeng panahon, stainless steel mao ang imong go-to nga materyal. Kini nga mga haluang metal dili makasugakod sa taya ug masiguro ang dugay nga pasundayag.
Usahay, ang imong aplikasyon nanawagan alang sa dugang nga butang. Kana diin ang mga espesyal nga materyales sama sa superalloys ug high-strength composites moabut.
Kaso 1: Manufacturer sa Marine Equipment
Gipili sa usa ka kliyente nga nagdesinyo sa mga tubod alang sa mga aplikasyon sa lawom nga dagat 316L nga stainless steel alang sa iyang labaw nga pagbatok sa saltwater corrosion. Kini nga desisyon nagdoble sa kinabuhi sa serbisyo sa ilang mga produkto ug nakunhuran ang gasto sa pagmentinar pinaagi sa 30%.
Kaso 2: Bug-at nga Makina nga Magtutukod
Usa ka tiggama sa mga pang-industriya nga pag-imprenta mibalhin sa SWP alloy nga asero alang sa ilang tension spring. Ang resulta? Mibarog si Springs 20% mas taas nga load ug milungtad 50% mas dugay ubos sa padayon nga operasyon.
Kaso 3: Pagsugod sa Pagproseso sa Pagkaon
Alang sa mga tubod sa mga slicer sa pagkaon, 304 stainless steel mao ang hingpit nga pagpili tungod sa affordability ug pagsunod sa mga sumbanan sa kaluwasan sa pagkaon. Naluwas ang pagsugod 15% sa gasto samtang nagsiguro sa hygienic performance.
| Serial No. | Steel nga Grado | C (%) | Ug (%) | Mn (%) | Ang Cr (%) | Mo (%) | V (%) | B (%) | Sa (%) | Cu (%) | P (%) | S (%) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 65 | 0.62–0.70 | 0.17–0.37 | 0.50–0.80 | ≤ 0.25 | — | — | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.035 |
| 2 | 70 | 0.62–0.75 | 0.17–0.37 | 0.50–0.80 | ≤ 0.25 | — | — | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.035 |
| 3 | 85 | 0.72–0.85 | 0.17–0.37 | 0.50–0.80 | ≤ 0.25 | — | — | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.035 |
| 4 | 65Mn | 0.62–0.70 | 0.17–0.37 | 0.90–1.20 | ≤ 0.25 | — | — | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.035 |
| 5 | 55Si2Mn | 0.52–0.60 | 1.50–2.00 | 0.60–0.90 | ≤ 0.35 | — | — | — | 0.35 | 0.35 | ≤ 0.035 | ≤ 0.035 |
| 6 | 55Si2MnB | 0.52–0.60 | 1.50–2.00 | 0.60–0.90 | ≤ 0.35 | — | — | 0.0005–0.004 | 0.35 | 0.35 | ≤ 0.035 | ≤ 0.035 |
| 7 | 55Si2Mn ETC | 0.52–0.60 | 0.70–1.00 | 1.00–1.30 | ≤ 0.35 | — | 0.08–0.16 | 0.0005–0.0035 | 0.35 | 0.35 | ≤ 0.035 | ≤ 0.035 |
| 8 | 60Si2Mn | 0.56–0.64 | 1.50–2.00 | 0.60–0.90 | ≤ 0.35 | — | — | — | 0.35 | 0.35 | ≤ 0.035 | ≤ 0.035 |
| 9 | 60Si2MnA | 0.56–0.64 | 1.60–2.00 | 0.60–0.90 | ≤ 0.35 | — | — | — | 0.35 | 0.35 | ≤ 0.035 | ≤ 0.030 |
| 10 | 60Si2CrA | 0.56–0.64 | 1.40–1.80 | 0.40–0.70 | 0.70–1.00 | — | — | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.030 |
| 11 | 55Ulod | 0.56–0.64 | 1.40–1.80 | 0.40–0.70 | 0.90–1.20 | — | 0.10–0.20 | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.035 |
| 12 | 60CrMnA | 0.56–0.64 | 0.17–0.37 | 0.70–1.00 | 0.70–1.00 | — | — | — | 0.25 | 0.35 | ≤ 0.035 | ≤ 0.035 |
| 13 | 50Ulod | 0.46–0.54 | 0.17–0.37 | 0.50–0.80 | 0.80–1.10 | — | 0.10–0.20 | — | 0.25 | 0.25 | ≤ 0.035 | ≤ 0.035 |
| 14 | 30CrV2A | 0.26–0.34 | 0.17–0.37 | ≤ 0.40 | 2.00–2.50 | — | 0.50–0.80 | 4.4–5.0 | 0.35 | 0.35 | ≤ 0.035 | ≤ 0.035 |
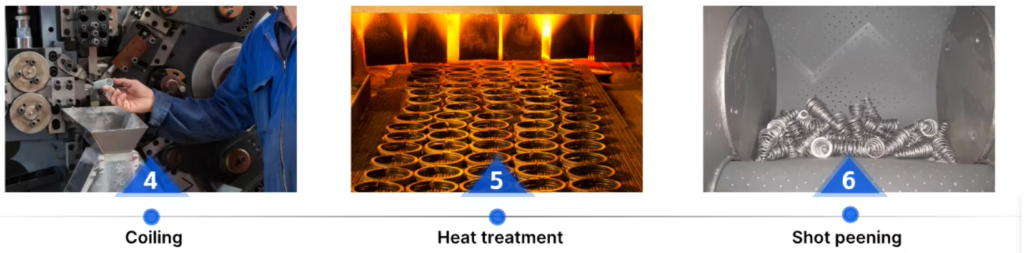
Ang pagtambal sa kainit sa tingpamulak hinungdanon alang sa pag-optimize sa mekanikal nga mga kabtangan, pagsiguro sa kalig-on, ug pagpauswag sa resistensya sa kakapoy. Nagkalainlain nga mga teknik sa pagpalig-on, sama sa pagpalong, pagpugong, ug mga pagtambal sa ibabaw, gipadapat base sa tipo sa materyal ug mga kinahanglanon sa aplikasyon.
Ang proseso sa pagtambal sa kainit alang sa mga tubod mahimong ikategorya sa tulo ka mga matang:
Ang proseso sa pagpalong nagsiguro sa uniporme nga pagbag-o sa martensitic, gisundan sa tempering aron mahupay ang tensiyon ug mapalambo ang pagkagahi. Ang mga teknik sama sa isothermal tempering dugang nga pagpalambo sa plasticity ug katig-a, pagsiguro nga ang tingpamulak nagmintinar sa dimensional nga katukma ug mekanikal nga kalig-on.
| Uri sa Proseso | Hulagway | Mga Materyal nga Gigamit | Pangunang mga Epekto |
|---|---|---|---|
| Pagpalong & Pag-ayo | Pagpainit sa ibabaw sa Ac3, nagkupot, unya paspas nga pagpabugnaw ug pagpabugnaw. | Taas nga carbon steel, puthaw nga puthaw | Nagpataas sa kusog, katig-a, ug elasticity. |
| Pagpalig-on sa Bugnaw nga Trabaho | Gigamit ang mekanikal nga deformasyon imbes nga pagtambal sa kainit. | Stainless steel wire, cold-rolled steel strips | Nagpauswag sa mga kabtangan sa pagpagahi sa trabaho. |
| Pagtambal sa Pagkatigulang | Dugang nga pagpalig-on sa kainit human sa inisyal nga pagproseso. | Piho nga mga materyales sa alloy | Nagpauswag sa kalig-on ug kusog. |
| Isothermal Quenching | Nagmintinar sa temperatura labaw sa Ms, gipabugnaw sa tinunaw nga asin. | Taas nga carbon steel, haluang tubod | Nagpalambo sa pagkagahi ug pagkaplastikan. |
| Gikontrol nga Tempering | Hinay-hinay nga pagpabugnaw aron malikayan ang deformation. | Mga tuburan sa katukma, mekanikal nga mga sangkap | Pagpakunhod sa internal nga stress ug pagsiguro sa katukma. |
Kini nga istruktura nga pamaagi nagsiguro nga ang matag pamaagi sa pagtambal sa kainit nahiuyon sa piho nga mga kabtangan sa materyal ug mga kinahanglanon sa aplikasyon alang sa na-optimize nga pasundayag.
Ang init nga pagtambal sa mga tubod:
| Paagi | Deskripsyon sa Proseso | Pangunang mga Kaayohan | Komon nga mga Aplikasyon |
|---|---|---|---|
| Kinaandan nga Pagtambal sa Kainit | Pagpainit ug pagpabugnaw sa asero aron ma-adjust ang mekanikal nga mga kabtangan | Nagpataas sa kusog, pagkamaunat-unat, ug kalig-on | Medium ngadto sa high-carbon steel spring |
| Pagtambal sa Pagpatig-a sa Ibabaw | Carburizing, nitriding, o induction hardening sa gawas nga layer | Nagpauswag sa pagsukol sa pagsul-ob samtang gipadayon ang katig-a sa kinauyokan | Automotive ug industriyal nga mga tubod |
| Pagkatigulang & Pag-ayo | Ang pagtambal sa init aron mahupay ang mga internal nga kapit-os ug mapino ang microstructure | Nagpauswag sa kalig-on ug mekanikal nga pagkamakanunayon | Tukma ug taas nga karga nga mga tubod |
| Steel nga Grado | Temperatura sa Austenitizing (°C) | Isothermal Quenching Temperatura (°C) | Panahon sa Pagpabugnaw (min) | Katig-a (HRC) |
|---|---|---|---|---|
| 65 | 820 ± 10 | 320 – 340 | 15 – 20 | 46 – 48 |
| 60Si2MnA | 870 ± 10 | 260 | 20 – 25 | 50 – 52 |
| 50Ulod | 850 ± 10 | 300 | 20 – 25 | 55 – 57 |
| Matang sa Steel | Proseso sa Pagtambal sa Kainit | Katig-a (HRC) | Kusog sa Tensile (MPa) | Kalig-on sa ani (MPa) | Elongation (%) | Pagkagahi sa Epekto (J/cm²) |
|---|---|---|---|---|---|---|
| 50Ulod | Kombensyonal nga Pagpalong + Pag-ayo | 48 | 1750 | 1500 | 10 | 44 |
| 60Si2MnA | Isothermal Quenching + Pag-ayo | 47 | 1900 | 1750 | 11 | 46 |
| 65Si2MnWA | Isothermal Quenching + Pag-ayo | 50 | 2100 | 1980 | 9 | 43 |
Kini nga pormat sa lamesa naghatag usa ka tin-aw ug organisado nga pagtandi sa lainlaing mga pamaagi sa pagtambal sa init alang sa mga tubod.

Ang Xiamen Linspring nakahimo sa paghimo sa akong kostumbre nga order sa mga detalye ug makatabang ug komunikasyon sa dalan. Ang kalidad sa gihatud nga produkto maayo.

Kini ang akong ikaduha nga order sa Linspring. Ang magbabaligya maayo nga makigsulti ug ang tingpamulak perpekto,sama sa una nga order. Salamat sa imong pag-aghat,matinahuron.

Nalipay kaayo sa among naandan nga mga tubod. Sa oras ug paspas ang pagpadala

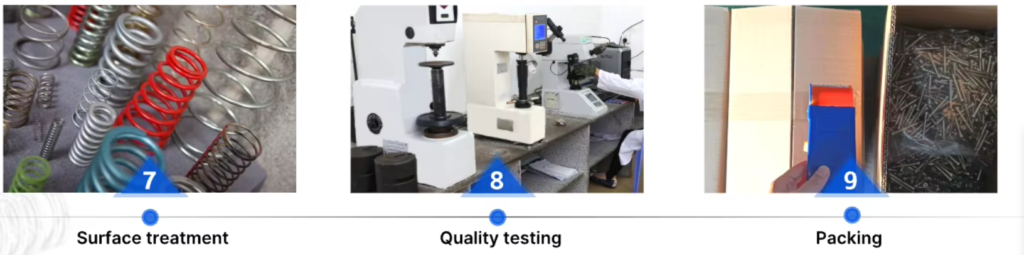
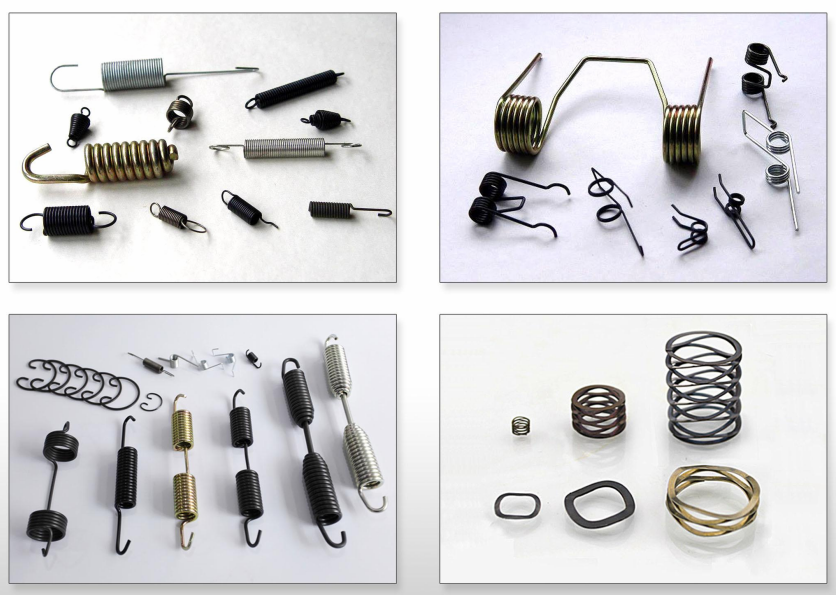
Ang mga tubod hinungdanon nga sangkap sa dili maihap nga mga industriya, gikan sa automotive ug aerospace hangtod sa mga medikal nga aparato ug mga gamit sa panimalay. Pasadya nga mga tubod, ilabi na, pagtanyag ug gipahaum nga mga solusyon aron matubag ang piho nga mga kinahanglanon alang sa pasundayag, gidak-on, materyal, ug aplikasyon. Ang pagdesinyo sa usa ka naandan nga tingpamulak nanginahanglan maampingon nga pagkonsiderar sa daghang mga hinungdan, gikan sa pag-andar hangtod sa kahimtang sa kalikopan.
Mga Spring sa Compression
Tension Springs
Mga tuburan sa Tursion
Flat Springs
Espesyal nga Springs
Ang pagpili sa husto nga materyal hinungdanon alang sa pasundayag ug kalig-on sa usa ka naandan nga tubod. Ang pipila ka kasagarang mga materyales naglakip:
Carbon steel
Stainless steel
Alloy nga Steel
Phosphor Bronze ug Beryllium Copper
Titanium
Inconel ug uban pang mga Superalloys
Sa diha nga nagdesinyo sa usa ka naandan nga tingpamulak, adunay daghang mga hinungdan nga tagdon:
Tipo sa Tingpamulak: Pilia ang angay nga tipo sa tingpamulak (pagbatok, kahugot, ug uban pa) base sa aplikasyon.
Mga Kinahanglanon sa Pagkarga:
Mga Dimensyon sa Spring:
Pagpili sa Materyal: Pagpili og materyal nga mohaum sa kinaiyahan sa aplikasyon, kusog, ug mga kinahanglanon sa durability.
Stress ug Kakapoy:
Kadaghanan sa Kalibutan:
Matang sa Katapusan:
Mga Limitasyon sa Paggama:
Ipasabot ang Imong mga Kinahanglanon:
Pagpili og Materyal:
Pagtrabaho uban sa LINSPRING:
Pag-uswag sa Prototype:
Katapusan nga Produksyon:
Paghatag Tin-aw nga Mga Detalye:
Paghangyo og mga Sampol:
Hisguti ang Pagsunod:
Gamita ang Eksperto:
Plano alang sa Scalability:
Ang mga custom nga tubod usa ka tig-ilis sa dula alang sa mga aplikasyon nga nangayo ug katukma, pasundayag, ug kasaligan. Pinaagi sa maampingong pagkonsiderar sa mga butang sama sa materyal, disenyo, ug operating environment, makahimo ka og usa ka tubod nga mohaum sa imong mga panginahanglan. Ang pakigtambayayong sa usa ka kasaligan nga tiggama nga SAMA sa LINSPRING nagsiguro sa usa ka hapsay nga proseso gikan sa disenyo hangtod sa produksiyon, pagtabang kanimo sa pagkab-ot sa labing maayo nga mga resulta.
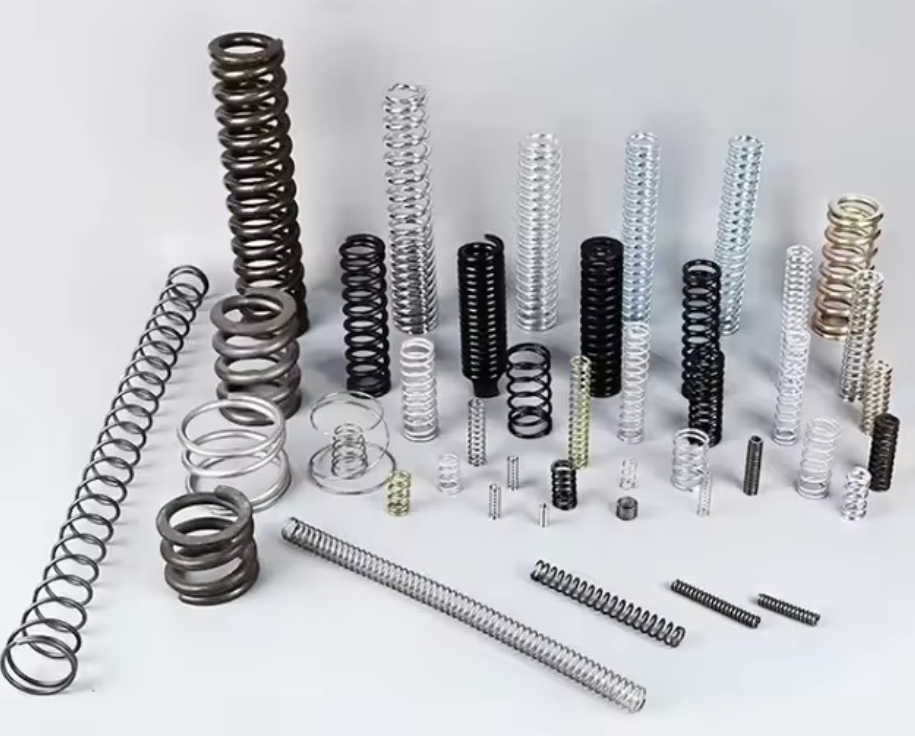
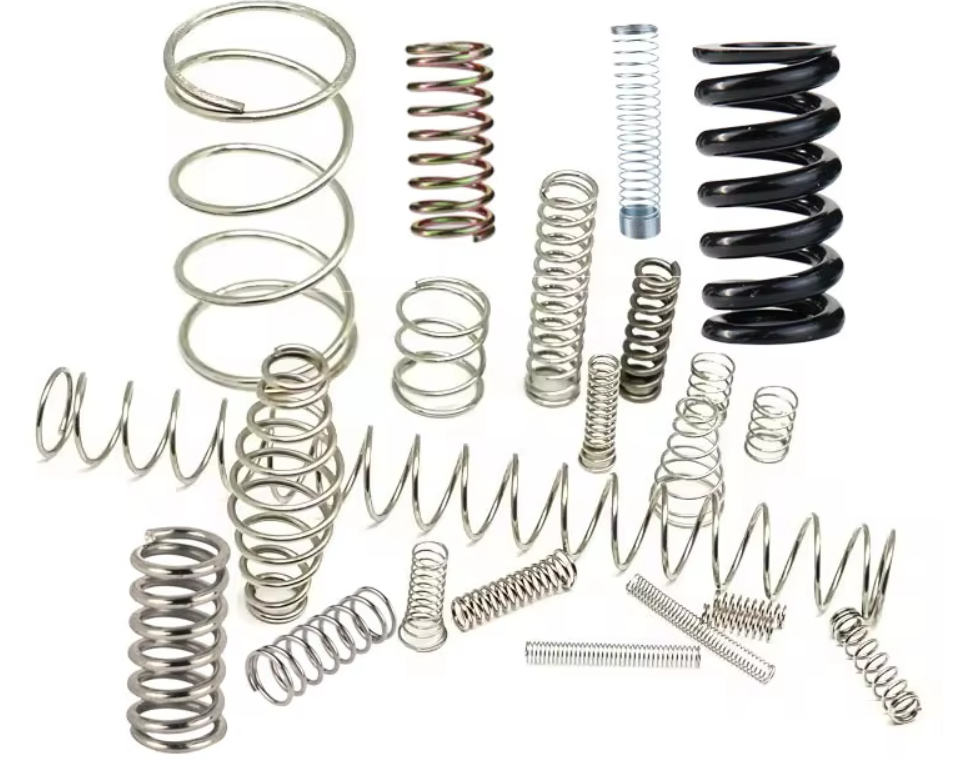
Dili pa sigurado kung unsang materyal ang mohaum sa imong mga panginahanglan? Atong hisgotan ang imong piho nga aplikasyon. Kung kini automotive, aerospace, o tukma nga engineering, makatabang kami kanimo sa pagpili sa hingpit nga materyal nga gipahaum sa imong mga kinahanglanon.
Gusto ba nimo ang usa ka gipahaum nga rekomendasyon o usa ka mas lawom nga pag-dive sa usa sa mga materyales? Himoon nato nga malampuson ang imong proyekto!
Sa Xiamen Spring manufacturing, Nag-espesyalista kami sa paghimo og taas nga kalidad nga mga kostumbre nga mga tuburan alang sa lainlaing mga industriya.
Email: Sales@linspring.net
Telepono:+86-13599531763
Address: Unit 502, salog 5, Building B, # 1 workshop, Sentro sa Pagsuporta sa Mga Part sa Auto Industry (hugna iv), Lungsod ang Guankou, Distrito sa Jimei, Xiamen,Fujian,China
Makontak ka namo sa sulod 1 adlaw sa pagtrabaho.